



Wichtigste Erkenntnisse
- CNC-Gummiplatten-Schneidemaschinen schneiden kontinuierlich Gummiplatten in Dickenbereichen von 0-20 mm mit 80 Schnitten pro Minute.
- Es stehen drei Arbeitsbreiten zur Verfügung: 600 mm, 800 mm und 1.000 mm Tischbreite, alle mit einer Scherlänge von 0-1.000 mm.
- Die Servo-Vorschubgenauigkeit beträgt 0,1 mm; Profil- und Ringschnitte halten 0,05 mm auf der Dichtungsschneidemaschine.
- Die Motorleistung skaliert mit der Breite: 1,5 kW beim 600-mm-Modell, 2,5 kW bei den 800-mm- und 1000-mm-Modellen (450 bis 1200 kg).
Die kurze Antwort:Eine Gummiplattenschneidemaschine verarbeitet Plattenmaterial mit einer Dicke von 0-20 mm bei Arbeitsbreiten bis zu 1.000 mm. Drei Tischbreiten (600 mm, 800 mm und 1.000 mm) schneiden alle den gesamten Bereich von 0-20 mm mit 80 Schnitten pro Minute und einer Servo-Vorschubgenauigkeit von 0,1 mm.Weil breitere und dickere Werkstücke mehr Motorleistung erfordern, sind die 800-mm- und 1000-mm-Modelle mit 2,5-kW-Antrieben ausgestattet, im Gegensatz zum 1,5-kW-Motor des 600-mm-Modells.
Wenn eine Werkstatt von manuellem Zuschnitt auf Automatisierung umstellt, stellt sich zunächst die Frage, ob eine Maschine den gesamten Blechbestand abdecken kann. Maschinen werden durch zwei Kennzahlen spezifiziert: maximale Dicke und maximale Breite. Diese beiden Werte definieren den Leistungsumfang für alle weiteren Zuschnitte.
Dieser Leitfaden bildet diesen Rahmen anhand verifizierter CNC-Spezifikationen ab und schließt mit einem fünfstufigen Arbeitsablauf zur Modellauswahl.
Welchen Dickenbereich kann eine Gummiplatten-Schneidemaschine verarbeiten?
Die CNC-Plattform schneidet in einem kontinuierlichen Dickenbereich von 0-20 mm, und dieser Bereich ändert sich nicht zwischen den Breitenmodellen.Alle drei Maschinen schneiden Material mit einer Spannweite von 0-20 mm mit 80 Schnitten pro Minute, sodass eine Maschine dünne Folien, Dichtungsmaterial mittlerer Stärke und dicke Platten ohne einen zweiten Einkauf abdeckt.
Das Messer verfügt über eine Klinge aus Spezialstahl mit einer abgeschrägten Schneidkante. Durch die reduzierte Reibung beim Eingriff in das Werkstück bleiben die Schnitte über den gesamten Schnittbereich sauber und der Klingenverschleiß ist geringer. Der Schlitten läuft auf hochpräzisen Linearführungen in CNC-Werkzeugmaschinenqualität, wodurch die Schnittflächen selbst bei 20 mm dicken Platten rechtwinklig bleiben.
| Modell (Bankbreite) | Schnittdicke | Scherlänge | Kürzungsrate | Motor | Nettogewicht | Abmessungen (mm) |
|---|---|---|---|---|---|---|
| 600 mm | 0-20 mm | 0-1000 mm | 80 Schnitte/min | 1,5 kW-6 | 450 kg | 1100 x 1400 x 1200 |
| 800 mm | 0-20 mm | 0-1000 mm | 80 Schnitte/min | 2,5 kW-6 | 600 kg | 1300 x 1400 x 1200 |
| 1000 mm | 0-20 mm | 0-1000 mm | 80 Schnitte/min | 2,5 kW-6 | 1200 kg | 1500 x 1400 x 1200 |
Quelle: Herstellerangaben für die CNC-Gummistreifenschneidemaschine (auch für Metall geeignet), xmxcjrubber.com.
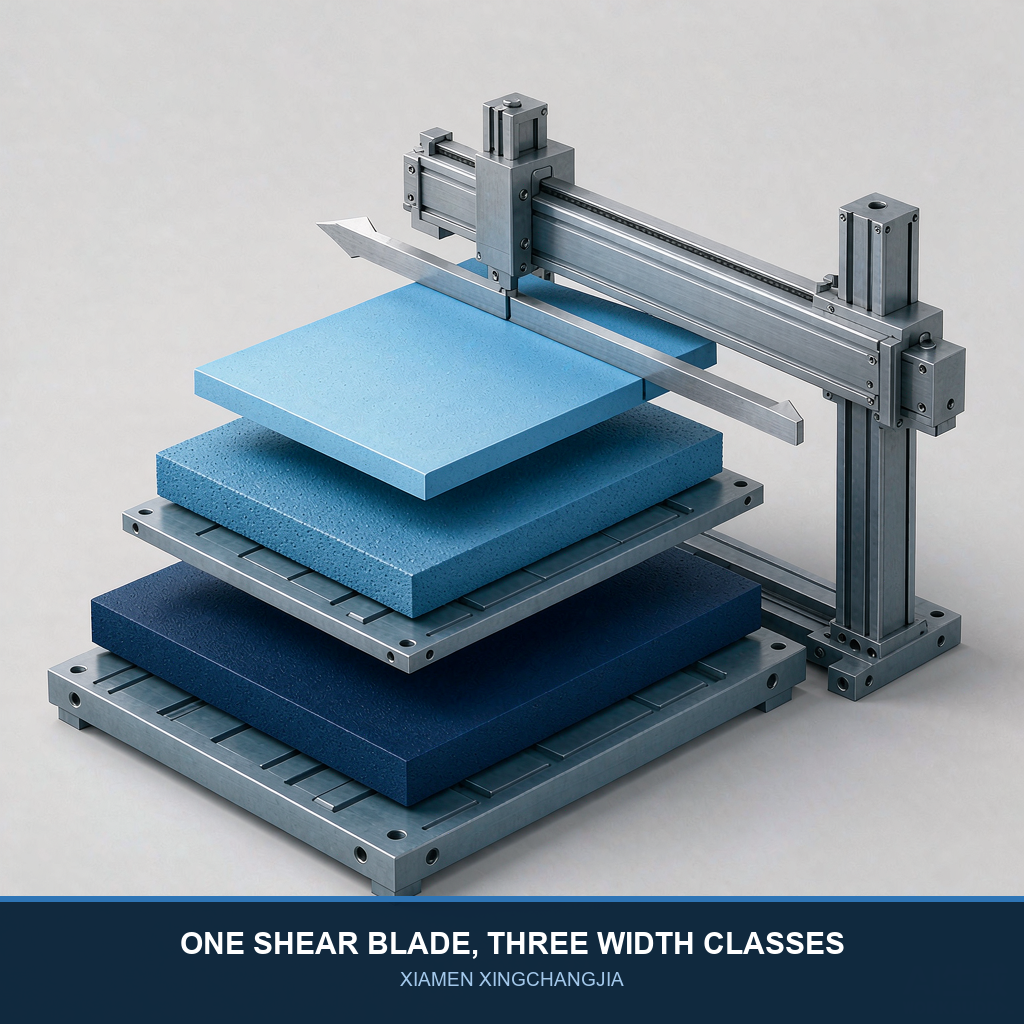
Die Leistungsfähigkeit hängt auch vom Material ab: Die Plattform schneidet Naturkautschuk, Synthesekautschuk, Kunststoffe und bestimmte harte Metalle in Streifen, Blöcke und Filamente. Härtere Materialien im Bereich von 12–20 mm beanspruchen das Messer stärker, daher sind die 2,5-kW-Modelle für die dauerhafte Bearbeitung dickerer Materialien die sicherere Wahl.
| Dickenband | Typisches Schneidverhalten | Was man sehen sollte |
|---|---|---|
| 0-3 mm (Folie und dünnes Blech) | Sauberster Schnitt, geringste Messerbelastung | Blattwölbung oder statische Aufladung, die die Kante am Zuführer anhebt |
| 3-12 mm (mittlerer Schaftbereich) | Optimalbereich; volle 80 Schnitte/Minute konstant | Die Schrägklinge scharf halten; den Anpressdruck prüfen. |
| 12-20 mm (dicke Platte) | Volle Leistungsfähigkeit, schnellerer Messerverschleiß | Verwenden Sie die 2,5-kW-Modelle; die starre Klemmung verhindert schräge Schnitte. |
Das Verhalten der Band spiegelt typische Werte aus unserer Erfahrung mit abgeschlossenen Projekten wider.
Regel für die Wandstärke
Wenn Ihre dickste Blechdicke heute 15 mm beträgt, kaufen Sie keine Maschine, die nur 15 mm dick ist. Wählen Sie eine Maschine mit einer Kapazität von 20 mm, damit Sie bei Materialwechseln nie an ihre Grenzen stoßen.
Wie breit kann die Maschine schneiden? Erläuterung der Schnittbreiten.
Die Arbeitsbreite wird von der Werkbank in drei Stufen eingestellt —Arbeitsbreiten von 600 mm, 800 mm und 1.000 mm, jeweils mit einer Scherlänge von 0-1.000 mm.Die Breite der Arbeitsbank begrenzt die Breite des einlaufenden Blechs; die Schnittlänge begrenzt die maximale Länge jedes fertigen Streifens, Blocks oder Filaments.
Die Maschinengröße hängt maßgeblich von der Breite ab. Der Wechsel von einer 600-mm-Werkbank zu einer 1000-mm-Werkbank erhöht das Nettogewicht von 450 kg auf 1200 kg, da Rahmen, Führungsschienen und Schubträger vergrößert werden, um die Stabilität über die größere Spannweite zu gewährleisten. Breitenerweiterungen sind daher mit höheren Kosten für Anschaffung, Transport und Montage verbunden, weshalb die richtige Wahl von Anfang an entscheidend ist.
Bei Blechen mit einer Breite von mehr als 1000 mm ist der Standardarbeitsablauf zweistufig: Das Blech wird auf die Werkbankbreite reduziert.GummischneidmaschineAnschließend werden die Bahnen auf der CNC-Maschine auf die gewünschte Länge zugeschnitten. Zwei optimal dimensionierte Maschinen sind einer überlasteten Maschine überlegen, da das Zuschneiden von zu großen Blechen auf einer schmalen Arbeitsfläche zu schiefen Schnitten und Verstopfungen im Zuführer führt.
Die 20%-Breitenregel
Rechnen Sie vor der Modellauswahl etwa 20 % mehr Breite als Ihre breiteste Platte ein. Eine maximale Plattenbreite von 850 mm verweist auf die 1000 mm breite Werkbank, nicht auf die 800 mm breite Werkbank an ihrer Grenze.
Wie Dicke und Breite interagieren: Der tatsächliche Leistungsumfang
Dicke und Breite sind keine unabhängigen Grenzwerte; sie bilden zusammen einen Leistungsbereich. Die Motorentabelle verdeutlicht dies: Der 1,5-kW-Antrieb versorgt die 600 mm breite Werkbank, während die beiden breiteren Werkbänke 2,5 kW benötigen.Da die Scherkraft mit dem Querschnitt des Schnitts zunimmt (Breite multipliziert mit Dicke), werden Messer und Rahmen bei den breitesten und dicksten Werkstücken am stärksten belastet.
Wo liegen die tatsächlichen Auftragseingänge? In den Projekten der letzten drei Jahre lagen rund 70 % der Blechbestellungen zwischen 3 mm und 12 mm Dicke, und etwa 80 % blieben bei oder unter 800 mm Breite (typische Werte aus unserer Erfahrung). Daher ist das 800-mm-Modell die gefragteste Konfiguration: Es deckt mit dem 2,5-kW-Motor und einem Gewicht von 600 kg den mittleren Bereich ab.
Die Genauigkeit bleibt über den gesamten Anwendungsbereich konstant. Das Servo-Zuführsystem positioniert das Werkstück auf 0,1 mm genau und verfügt über automatische Zähl- und Alarmfunktionen auf dem Touchscreen-Panel. Wenn Ihre Toleranz bei geraden Schnitten enger als 0,1 mm ist, ist eine Profilfräsmaschine die richtige Wahl.XCJ-QGJ2-180# GummidichtungsschneidemaschineHält eine Genauigkeit von 0,05 mm (Servo 0,01 mm, Gewindespindel 0,02 mm) bei Ringen und Profilteilen aus 1-20 mm Rohmaterial.
Fünf Schritte, um Ihre Bettwäsche der richtigen Maschine zuzuordnen
Verwenden Sie diese Vorgehensweise, bevor Sie ein Angebot anfordern, denn sie macht aus einer ungenauen Teilezeichnung eine exakte Modellauswahl:
- Listen Sie Ihren Blattumschlag auf.Erfassen Sie die maximale Dicke, die Breite des Eingangsblechs und die Länge des fertigen Teils für jede von Ihnen verwendete Mischung, nicht nur für das aktuell meistverkaufte Teil.
- 20 % zusätzliche Kopffreiheit in der Breite einplanen.Wenden Sie die obige Regel auf das breiteste Blech an und ermitteln Sie die entsprechende Bank: 600 mm, 800 mm oder 1000 mm.
- Prüfen Sie die Dicke des Bandes im Verhältnis zur Motorleistung.Wenn der Großteil der Arbeiten zwischen 12 mm und 20 mm liegt, wählen Sie ein 2,5-kW-Modell; reservieren Sie den 1,5-kW-Antrieb für dünne und mittelstarke Materialien.
- Überprüfen Sie Ihre Genauigkeitsanforderungen.Gerade Scherschnitte erfolgen mit einer Vorschubgenauigkeit von 0,1 mm; für Profil- oder Ringbearbeitungen unter 0,1 mm wird die 0,05 mm Dichtungsschneidplattform benötigt.
- Materialien und spezielle Spezifikationen bestätigen.Naturkautschuk, Synthesekautschuk, Kunststoffe und bestimmte Metalle werden alle auf der CNC-Linie zugeschnitten, und für Umschläge außerhalb des Standardprogramms sind Sonderanfertigungen möglich.
Diagnose von Schnittproblemen an den Rändern des Umschlags
Die meisten Schnittfehler lassen sich auf den Betrieb nahe der Leistungsgrenze zurückführen. Diese Tabelle zeigt daher die häufigsten Kantenfehler, ihre Ursachen und deren Behebung auf:
| Problem | Wahrscheinliche Ursache | Lösung |
|---|---|---|
| Grate oder Schleifspuren an der Schnittkante | Schrägmesser verschlissen; Reibung steigt beim Scheren | Das Spezialstahlmesser nachschärfen oder ersetzen. |
| Randverschmieren oder Schmelzen bei dickem Material | Die Hubzahl ist für 12-20 mm Compound zu hoch. | Reduzieren Sie die Schnittleistung; stellen Sie sicher, dass ein 2,5-kW-Modell verwendet wird. |
| Dimensionsabweichung über 0,1 mm | Schlupf der Zuführwalze auf öligen oder staubigen Blechoberflächen | Walzen reinigen; Servovorschubsystem neu nullen |
| Schräge, nicht rechtwinklige Schnitte | Blech nicht flach geklemmt; Kante angehoben; wellig | Material abflachen und Klemmdruck erhöhen |
| Schnitte, die schmaler als die Blechbreite sind | Das Blech ragt über die Bank hinaus; falsches Modell gewählt | Wählen Sie eine größere Bankgröße oder vorgeschnittene breite Ware. |
Die Diagnosewerte sind typische Werte aus unserer Erfahrung im Kundendienst.
Leistungsfähigkeit und Bedienerschutz sind hier optimal aufeinander abgestimmt: Die Maschine verfügt über einen Schneidkantensensor, Sensoren für die Vorschubwalzen und eine Sicherheitstürverriegelung. Hinsichtlich der Schutzmaßnahmen gelten die OSHA-Vorschriften.Richtlinien für Maschinenschutzist die Referenz, die die meisten Wirtschaftsprüfer anwenden, und einISO 9000-FamilieDas Qualitätssystem gewährleistet die Wartungsdisziplin, von der diese Umschläge abhängen.
Fazit: Kaufen Sie den Umschlag, nicht das Teil.
Mit einem Leistungsspektrum von 0-20 mm x 1.000 mm deckt man den Großteil der Gummiplattenverarbeitung mit einer einzigen Bestellung ab.Passen Sie die Schnittbreite an Ihre breiteste Blechbreite plus 20 % an, lassen Sie den Motor der Blechdicke folgen und wechseln Sie nur dann zu einer 0,05-mm-Profilmaschine, wenn die Toleranz dies erfordert. Da alle drei Modelle die gleiche Schnittlänge, Schnittgeschwindigkeit und Genauigkeit aufweisen, genügt für eine spätere Breitenerweiterung der Austausch einer einzigen Maschine, ohne die gesamte Produktionslinie umzubauen.
Überprüfen Sie dieKategorie GummischneidmaschinenOder senden Sie uns Ihre Bestandsliste – unser Ingenieurteam gleicht sie mit der Leistungstabelle ab und bestätigt das richtige Modell, einschließlich spezieller Spezifikationen.
Informationen zu zugehöriger Ausrüstung
•CNC-Gummistreifenschneidemaschine (anpassbar an Metall)— die 600/800/1.000 mm Plattform, die der Leistungstabelle in diesem Artikel zugrunde liegt.
•Gummischneidmaschine— erste Stufe der Breitenreduzierung für Bleche, die breiter als die Werkbank sind.
•Gummidichtungsschneidemaschine XCJ-QGJ2-180#— 0,05 mm Profilgenauigkeit für Ringe und Dichtungen aus 1-20 mm Rohmaterial.
•Silikonschneidmaschinen-Kategorie— spezielle Schneidelinien für Silikonplatten und -profile.
Häufig gestellte Fragen: Schneidemöglichkeiten für Gummiplatten
Welche maximale Dicke kann eine Gummiplattenschneidemaschine schneiden?
Welche Blechbreiten kann die Maschine verarbeiten?
Die Arbeitsbreiten sind in drei Stufen verfügbar: 600 mm, 800 mm und 1000 mm, jeweils mit einer Schnittlänge von 0–1000 mm für das fertige Werkstück. Platten, die breiter als Ihre Werkbank sind, sollten zunächst mit einer Gummischneidemaschine zugeschnitten und anschließend auf der CNC-Maschine auf die gewünschte Länge quergeschnitten werden.
Kann eine Maschine sowohl dünne als auch dicke Gummiplatten schneiden?
Wie genau arbeitet eine Gummiplattenschneidemaschine?
Kann es auch Silikonplatten schneiden?
Wie beeinflusst die Blechbreite die Wahl des richtigen Modells?
Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Etage 1, Gebäude 13, Huli Industrial Park, Meixidao, Tongan, Xiamen, China
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Veröffentlicht: Oktober 2026 | Letzte Überprüfung: Oktober 2026
Veröffentlichungsdatum: 13. Oktober 2026